41 号令许可类别全覆盖

压力容器制造(设计)许可证

压力容器许可的级别最多、覆盖关系最复杂。A1 覆盖 A2 与 D,A2、C1、C2 覆盖 D——搞清覆盖关系,是选型不花冤枉钱的第一步。

A1 / A2 / A3 / A4 / A5 / A6 D 中低压容器 C1 / C2 / C3 移动式 制造含安装修理改造 设计另行许可

本单元取证产品(许可项目)

固定式压力容器:大型高压容器 A1、其他高压容器 A2、球罐 A3、非金属压力容器 A4、中低压容器 D。

移动式压力容器:铁路罐车 C1、汽车罐车及罐式集装箱 C2、长管拖车及管束式集装箱 C3。

氧舱 A5、超高压容器 A6。

  • 许可项目:压力容器制造(含安装、修理、改造)、压力容器设计
  • 典型产品:反应器、换热器、塔器、球罐、储罐、槽车、罐式集装箱、医用氧舱
  • 覆盖关系:A1 覆盖 A2、D;A2、C1、C2 覆盖 D;A5 可制造配套中低压容器
  • 发证机关:总局实施——A1、A5、A6、C1、B3(纤维缠绕气瓶);总局授权省级实施——A2、A3、A4、D、C2、C3、B1、B2、B4、B5;设计——分析设计(SAD)由总局实施,规则设计由省级实施
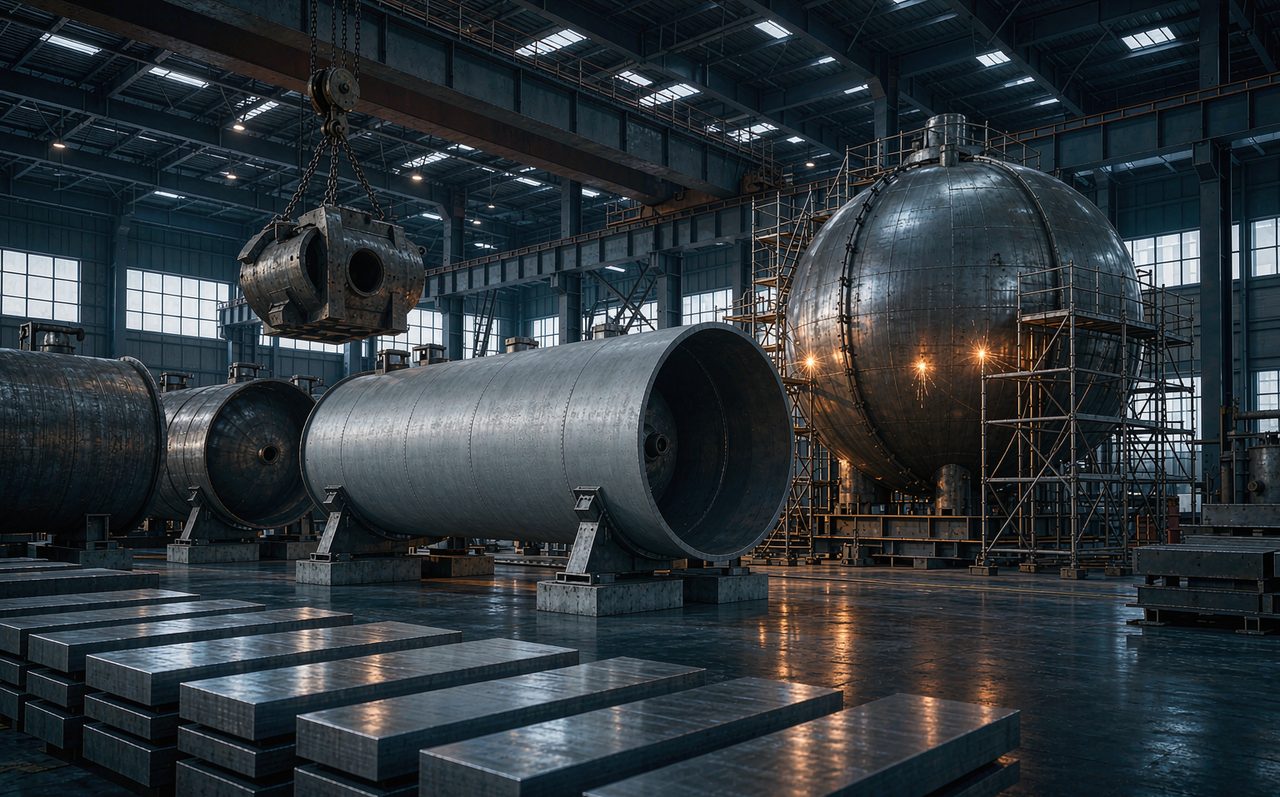
一句话说清:压力容器是特设许可里级别体系最庞杂的一类:固定式 A1~D、移动式 C1~C3、氧舱 A5、超高压 A6,还有 A1 覆盖 A2 与 D 这类交叉覆盖关系。先分清您要造的产品落在哪一格,再去谈条件,否则很容易多花几十万办了个用不上的高级别。

一、许可目录:类别与级别划分

压力容器按固定式 / 移动式 / 氧舱三大类分列,固定式再按压力等级与结构形式细分级别。

大类许可项目(品种)说明
固定式压力容器大型高压容器(A1)内径大于或等于 2 米的高压容器
其他高压容器(A2)A1 以外的其他高压容器
球罐(A3)球形储罐
非金属压力容器(A4)石墨、玻璃钢、塑料等非金属制压力容器
中、低压容器(D)量大面广的常规压力容器
超高压容器(A6)设计压力极高的特殊容器
移动式压力容器铁路罐车(C1)铁路运输用罐车
汽车罐车、罐式集装箱(C2);长管拖车、管束式集装箱(C3)公路运输罐车、罐式集装箱与管束式集装箱
氧舱氧舱(A5)医用及潜水用氧舱
气瓶无缝气瓶 B1、焊接气瓶 B2、特种气瓶 B3(纤维缠绕)/B4(低温绝热)/B5(内装填料)气瓶制造许可,与压力容器并列

发证机关速查(总局 / 省级)

子项目发证机关
制造:A1(大型高压容器)、A5(氧舱)、A6(超高压)、C1(铁路罐车)、B3(纤维缠绕气瓶)总局
制造:A2、A3、A4、D、C2、C3、B1、B2、B4、B5总局授权省级实施
设计:分析设计(SAD)总局
设计:固定式 / 移动式规则设计总局授权省级实施

来源:《市场监管总局关于特种设备行政许可有关事项的公告》(2021 年第 41 号)附件 1《特种设备生产单位许可目录》,自 2022 年 6 月 1 日起施行。

关键覆盖关系

覆盖规则含义
A1 级覆盖 A2、D 级取得 A1 级压力容器制造许可,可制造 A2 级与 D 级压力容器
A2、C1、C2 级覆盖 D 级取得上述任一许可,可制造 D 级压力容器
A5 级配套范围取得 A5 级压力容器制造许可的单位,可以制造与其产品配套的中低压压力容器
A3 级现场制造直径过大无法整体通过公路、铁路运输的压力容器,可由持 A3 级许可的单位现场制造
A2 级修理改造A2 级压力容器制造单位可以修理和改造 A1 级大型高压容器

选型提醒:覆盖关系是省钱的关键。若产品线包含 A2 与 D 级容器,直接申请 A1 级可能比分别申请更划算;但若只做 D 级,办 A1 就是过度投入。

二、申请条件(参考 TSG 07-2019)

依据 TSG 07-2019 附件 C,压力容器制造许可的资源条件按级别分档要求,级别越高,人员职称、设备能力、试验条件要求越高。

1. 人员条件

  • 技术负责人:具备相应学历与压力容器专业工程经历,A 级许可一般要求高级工程师或同等能力
  • 质量保证工程师:熟悉特种设备质保体系,能主导体系建立与运行
  • 责任工程师:设计(如含)、工艺、材料、焊接、热处理、无损检测、理化、检验、计量等专业责任人
  • 持证作业人员:持证焊工(覆盖所用焊接方法)、无损检测 RT/UT/MT/PT Ⅱ 级及以上人员、热处理操作人员
  • 检验与计量人员:具备产品过程检验、最终检验与计量器具管理能力

2. 设备与设施条件

  • 成型设备:卷板机、压机、坡口加工设备等,能力需覆盖申请产品的厚度与直径范围
  • 焊接设备:自动焊、埋弧焊、氩弧焊等,满足焊接方法覆盖要求
  • 热处理炉:具备整体或分段热处理能力,配温度记录仪(若热处理外包,须签协议并管控)
  • 无损检测设备:RT、UT、MT、PT 设备及暗室条件(可外委但对供方须评价管控)
  • 理化检验:力学性能、化学成分分析能力(可外委)
  • 耐压试验:水压/气压试验场地、试压泵、压力表等,仪表在检定有效期内
  • 起重与运输设备:与产品重量、尺寸匹配

3. 工作场所条件

  • 生产厂房:面积与跨度需满足申请产品尺寸,含下料、成型、组焊、检验、试验功能区
  • 材料库、焊材库(一、二级库)、成品存放区
  • 档案室,满足质量档案与技术文件管理要求

4. 质量保证体系与技术文件

  • 建立覆盖设计、采购、制造、检验、交付全过程的质保体系并有效运行
  • 体系文件含质量手册、程序文件、作业指导书(工艺规程、焊接工艺评定、热处理工艺、检验规程)
  • 完成规定数量的试制产品,通过型式试验并取得合格报告
  • 具备编制完整工艺文件、检验规程与产品档案的能力

三、申办流程与周期

阶段主要工作周期参考
① 选型与诊断确定 A1/A2/A3/A4/A5/A6/D 或 C 类级别,盘点人员设备厂房差距1~2 周
② 资源条件补齐人员招聘培训取证、设备采购安装调试、厂房规划改造2~4 个月
③ 体系建立运行编制体系文件、完成焊接工艺评定与热处理工艺、体系试运行1~2 个月
④ 试制与型式试验试制代表性产品,送检通过型式试验1~3 个月
⑤ 申请与受理通过省级政务服务网提交申请,形式审查受理1~2 周
⑥ 鉴定评审现场核查资源条件、体系运行、试制产品质量1~2 个月
⑦ 整改与发证完成整改,发证机关审核发证1~2 个月

整体周期:新建厂房或需要新增大型成型/热处理设备的企业,通常 8~12 个月;现有厂房设备基本齐备的,可压缩至 5~7 个月。许可证有效期 4 年。

四、评审高频扣分项

环节高频问题建议做法
选型级别覆盖关系理解错误,办证范围与实际产品不匹配先按产品参数落到具体级别,再核对覆盖关系,避免「高证低用」
焊接PQR 覆盖的钢种/厚度/焊接方法不足;焊工项目与施焊不符按产品实际结构矩阵化梳理评定需求,逐项补齐
热处理外委热处理无协议、无供方评价;温度记录不完整签订外委协议、列入合格供方,取得完整热处理曲线记录并入档
无损检测检测比例、检测方法不符合规范;底片、报告归档混乱按产品规范确定检测比例与方法,建立检测档案索引
材料入厂复验缺失、材料代用未履行审批、余料标识缺失严格执行入厂验收与标识移植,材料代用按程序审批
设备卷板能力不足或与申请范围不匹配;压力试验用压力表超期按最大产品厚度/直径核算设备能力,建立计量器具台账与到期提醒
体系内审、管理评审无记录;不合格品处置无闭环体系先运行后申报,保留完整记录形成闭环
型式试验试制产品未覆盖申请范围代表性规格;型式试验报告未取得试制产品覆盖代表性规格,型式试验报告取得后再申报评审

五、常见问题

A1 针对内径大于或等于 2 米的大型高压容器,A2 是其他高压容器。A1 级覆盖 A2 级与 D 级。如果您的产品中有大型高压容器,需要办 A1;如果只是常规高压容器,A2 即可,投入会明显更低。

压力容器制造许可的许可项目为制造(含安装、修理、改造)。固定式压力容器安装不单独进行许可;压力容器改造和重大修理由取得相应级别制造许可的单位进行,不单独许可。

D 级是量大面广的中低压容器,条件相对温和:需要满足 D 级对应的人员、设备、场地与体系要求,核心设备原则上不得租赁。A1、A2、C1、C2 级许可均覆盖 D 级,所以很多企业会直接申请更高级别。

不会,但必须有管控。需签订正式协议、对供方进行评价并列入合格供方名录,外委报告与记录须纳入质量档案。评审时会重点核查外委管控链条是否完整。

气瓶是独立于压力容器的许可项目(B1 无缝气瓶、B2 焊接气瓶、B3 纤维缠绕气瓶、B4 低温绝热气瓶、B5 内装填料气瓶),需单独申请。

把您的产品参数发给顾问

告知产品设计压力、内径、介质与结构形式,顾问会给出对应级别建议与覆盖关系说明。

覆盖关系图谱A1 覆盖 A2 与 D 逐条理清
试制与型式试验覆盖代表性规格不返工

预约专家诊断

带 * 为必填项
信息加密传输,仅用于本次咨询

免费获取报价 电话咨询