41 号令许可类别全覆盖

锅炉制造(安装)许可证

锅炉许可只有 A、B 两级,看似简单,但 A 级许可范围包含锅筒、集箱、蛇形管、膜式壁、锅炉范围内管道及管道元件——这一条决定了很多企业的产品落在哪个许可里。

A 级 >2.5MPa B 级 ≤2.5MPa 有机热载体锅炉 制造含安装修理改造 锅炉范围内管道

本单元取证产品(许可项目)

锅炉制造(含安装(散装锅炉除外)、修理、改造):A 级、B 级。

A 级许可范围还包括:锅筒、集箱、蛇形管、膜式壁、锅炉范围内管道及管道元件、鳍片式省煤器;其他 A 级承压部件制造由上述许可覆盖,不单独许可。

  • 许可项目:锅炉制造(含安装、修理、改造)、锅炉安装(含修理、改造)
  • 典型产品:电站锅炉、工业锅炉、热水锅炉、余热锅炉、油田注汽炉、盘管锅炉、电加热锅炉
  • 覆盖关系:A 级覆盖 B 级
  • 发证机关:制造——A 级(不限具体产品)由总局实施,A 级(限定锅炉部件、热水锅炉、余热锅炉、油田注汽炉、盘管锅炉、电加热锅炉等)及 B 级由总局授权省级实施;安装(含修理、改造)——A、B 级均由省级实施
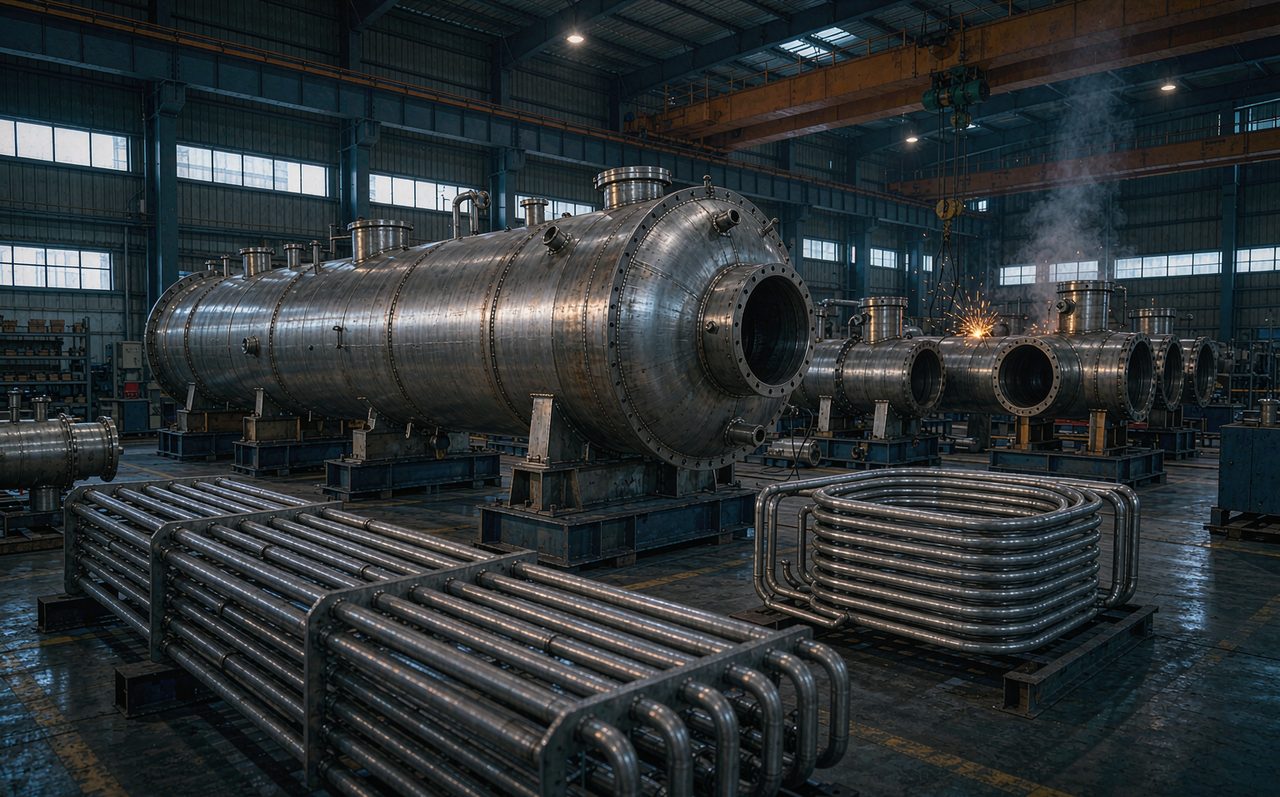
一句话说清:锅炉许可的两级划分看似简单,但真正的门道在A 级许可范围那串附属清单上——锅筒、集箱、蛇形管、膜式壁、锅炉范围内管道及管道元件。搞不清这条,就会出现「以为是管道元件许可、结果属于锅炉许可」的误判。

一、许可目录:类别与级别划分

许可级别许可范围备注
A 级额定出口压力大于 2.5MPa 的蒸汽和热水锅炉A 级覆盖 B 级
B 级额定出口压力小于等于 2.5MPa 的蒸汽和热水锅炉;有机热载体锅炉

发证机关速查(总局 / 省级)

子项目发证机关
制造:锅炉 A 级(不限具体产品范围)总局
制造:A 级(限定锅炉部件、热水锅炉、余热锅炉、油田注汽炉、盘管锅炉、电加热锅炉等)、锅炉 B 级总局授权省级实施
安装(含修理、改造):A 级、B 级总局授权省级实施

来源:《市场监管总局关于特种设备行政许可有关事项的公告》(2021 年第 41 号)附件 1《特种设备生产单位许可目录》,自 2022 年 6 月 1 日起施行。

A 级许可的完整范围(容易漏看的一条)

  • A 级锅炉制造许可范围还包括:锅筒、集箱、蛇形管、膜式壁、锅炉范围内管道及管道元件、鳍片式省煤器
  • 其他 A 级承压部件制造由上述制造许可覆盖,不单独进行许可
  • B 级许可范围的锅炉承压部件,由持锅炉制造许可证的单位制造,不单独进行许可

与安装、改造、修理及管道元件许可的衔接

事项规则
锅炉安装锅炉制造单位可以安装本单位制造的锅炉(散装锅炉除外),无需另行取得安装许可
锅炉改造与修理应由取得相应级别锅炉安装资格或相应级别锅炉制造资格的单位进行,不单独许可
锅炉范围内管道设计可由锅炉制造单位设计,也可由取得 GCD 级压力管道设计许可的单位设计
锅炉范围内管道管件与元件组合装置减温减压装置、流量计(壳体)、工厂化预制管段,由相应级别的锅炉制造单位制造,或由取得相应压力管道元件制造许可的单位制造
锅炉范围内管道管子、阀门、补偿器由取得相应压力管道元件制造许可的单位制造

易混淆点:工厂化预制管段若用于锅炉范围内管道,可由相应级别锅炉制造单位制造;若用于长输油气管道,则属于压力管道元件制造许可中的「元件组合装置」。同一件产品,用在不同系统里,适用的许可可能不同。

二、申请条件(参考 TSG 07-2019)

依据 TSG 07-2019 附件 B,锅炉制造许可条件围绕受压部件制造能力展开。

1. 人员条件

  • 技术负责人:具备锅炉或热能动力专业背景与相应职称/工程经历
  • 质量保证工程师:熟悉特种设备质保体系
  • 责任工程师:工艺、材料、焊接、热处理、无损检测、理化、检验、计量等专业责任人
  • 持证作业人员:持证焊工(覆盖受压元件焊接方法)、无损检测人员、热处理操作人员
  • 检验人员:具备受压元件过程检验与最终检验能力

2. 设备与设施条件

  • 成型设备:卷板机(锅筒卷制)、压机、弯管机、膜式壁生产线(视产品结构)
  • 焊接设备:埋弧焊、自动焊、氩弧焊、手工焊等
  • 热处理设备:焊后热处理炉,配温度记录系统(可外委但须管控)
  • 无损检测:RT、UT、MT、PT 设备与暗室(可外委但须管控)
  • 理化检验:力学性能、化学成分分析能力
  • 水压试验:试验场地、试压泵与压力表,仪表检定有效
  • 起重设备:能力与锅筒等部件重量匹配

3. 工作场所条件

  • 生产厂房具备下料、成型、组焊、检验、试验分区,跨度与起重能力满足产品尺寸
  • 材料库、焊材库(含烘干保温)、成品与半成品存放区
  • 档案室,满足质量档案管理要求

4. 质量保证体系与技术文件

  • 体系覆盖设计(如含)、采购、制造、检验全过程并有效运行
  • 体系文件含质量手册、程序文件、作业指导书(工艺规程、焊接工艺评定、热处理工艺、检验规程)
  • 完成规定数量的试制产品并通过型式试验(如需)
  • 具备完整的工艺文件与产品档案编制能力

三、申办流程与周期

阶段主要工作周期参考
① 选型与诊断确定 A 级或 B 级,明确许可范围是否含锅筒、集箱、蛇形管、膜式壁、锅炉范围内管道1~2 周
② 资源补齐人员配置与取证、成型焊接热处理设备到位、厂房规划2~4 个月
③ 体系建立运行编制体系文件、完成焊接工艺评定与热处理工艺、体系试运行1~2 个月
④ 试制与检验试制代表性受压部件,完成无损检测与耐压试验1~2 个月
⑤ 申请与受理线上提交申请,受理机关形式审查1~2 周
⑥ 鉴定评审现场核查资源条件与体系运行1~2 个月
⑦ 整改与发证完成整改、发证机关审核发证1~2 个月

整体周期:通常 6~10 个月。若产品结构简单(如仅盘管锅炉、电加热锅炉)且设备已有,可缩短至 4~6 个月。许可证有效期 4 年。

四、评审高频扣分项

环节高频问题建议做法
许可范围界定误判产品归属,把锅炉范围内管道元件当作普通管道元件申请先按产品用途确定属于锅炉许可还是压力管道元件许可
焊接锅筒、集箱等主焊缝的 PQR 覆盖不足;管子-管板焊接评定缺失按主焊缝与管接头分类梳理评定需求,逐项完成
热处理焊后热处理温度曲线不完整;外委无协议或供方未评价留存完整热处理曲线,外委签订协议并纳入合格供方管理
无损检测检测比例与方法不符合规程;底片与报告归档混乱按锅炉安全技术规程确定检测要求,建立检测档案索引
材料受压元件材料入厂复验缺失;材料代用未审批严格执行入厂复验与代用审批程序
设备能力卷板能力与锅筒直径不匹配;热处理炉有效加热区不足按最大产品尺寸核算设备能力,热处理炉记录有效区
体系运行内审与管理评审记录缺失;不合格品处置未闭环体系先运行、留存记录、形成闭环

五、常见问题

以额定出口压力 2.5MPa 为界:大于 2.5MPa 的蒸汽和热水锅炉为 A 级;小于等于 2.5MPa 的蒸汽和热水锅炉,以及有机热载体锅炉为 B 级。A 级覆盖 B 级。

可以。锅炉制造单位可以安装本单位制造的锅炉(散装锅炉除外),无需另行取得安装许可。若安装其他单位制造的锅炉,则需要相应级别的锅炉安装许可。

除锅炉本体外,A 级许可范围还包括锅筒、集箱、蛇形管、膜式壁、锅炉范围内管道及管道元件、鳍片式省煤器。其他 A 级承压部件制造由上述许可覆盖,不单独进行许可。

不一定。锅炉范围内管道中使用的管件和元件组合装置(减温减压装置、流量计(壳体)、工厂化预制管段),由相应级别的锅炉制造单位制造,或由取得相应压力管道元件制造许可的单位制造。管子、阀门、补偿器则须由取得相应压力管道元件制造许可的单位制造。

不单独进行许可,但必须由取得相应级别锅炉安装资格的单位,或取得相应级别锅炉制造资格的单位进行。

让顾问帮您判定许可归属

说明产品用途、出口压力与结构形式,顾问会判定适用 A 级、B 级还是压力管道元件许可。

A 级范围全清单锅筒集箱蛇形管膜式壁逐项对照
管道元件衔接锅炉许可与元件许可分界清晰

预约专家诊断

带 * 为必填项
信息加密传输,仅用于本次咨询

免费获取报价 电话咨询