对准备申请、正在换证或计划增项的无缝钢管企业来说,法规依据、人员配置和取证流程都出现了新变化。本文把 A 级无缝钢管的许可条件、最新变化点和取证流程一次梳理清楚,可直接作为企业内部对照自查的底稿。
一、先把法规依据理清楚
1.1 TSG 07-2019 与两个修改单
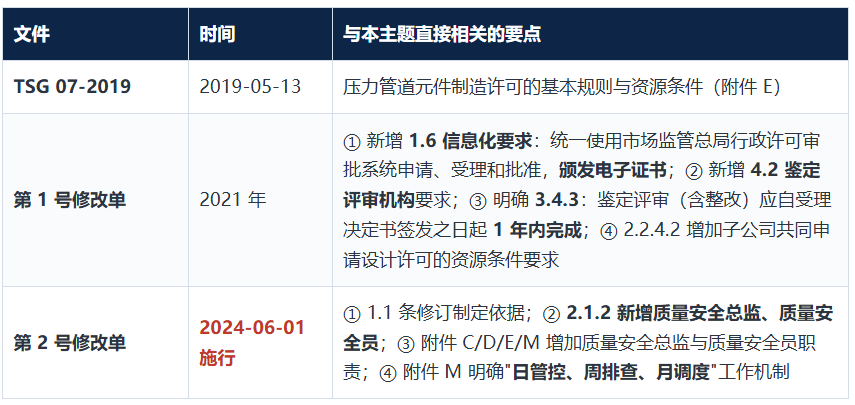
第 2 号修改单里,与无缝钢管制造单位关系最直接的三条:
1) 质量安全总监——制造单位可由质量保证工程师担任(也可按职责分工由多人分别担任),直接对单位主要负责人负责;除履行质量保证工程师职责外,还应当每周至少组织一次质量安全风险隐患排查,组织建立并持续维护特种设备质量安全追溯体系、建立企业公告板制度。
2) 质量安全员——可由相关质量控制系统责任人员担任;应当每日依据本单位《特种设备质量安全风险管控清单》进行检查并记录。
3) 主要负责人(法定代表人/实际控制人)是特种设备安全质量第一责任人,每月至少组织召开一次质量安全调度会议。
一句话理解:体系里多了一组"总监 + 安全员"的日常动作,考核的是留痕——日检查记录、周排查记录、月调度会议纪要,评审时都会看。
1.2 TSG 31-2025《工业管道安全技术规程》
- 2025 年 9 月 22 日批准发布,2026 年 1 月 1 日起施行;
- 整合修订并替代原《压力管道安全技术监察规程—工业管道》(TSG D0001—2009)和《压力管道定期检验规则—工业管道》(TSG D7005—2018);
- 扩大适用范围,新增动力管道、制冷管道、非金属管道、高压管道、机场供油管道专项要求;
- 完善管道组成件、管道系统和管道支撑件的设计要求;
- 明确安装环节焊接、热处理、现场制造、无损检测、耐压试验要求;
- 规范压力管道元件制造以及管道安装、改造和重大修理的监督检验;
- 加强使用登记、定期检验等使用管理,压实企业主体责任。
对无缝钢管制造企业的实务提示
TSG 31-2025 把"元件制造—安装—监检—使用"串成了闭环。作为元件制造单位,产品技术资料的完整性与可追溯性比以往更关键:材质证明、热处理记录、无损检测报告、耐压试验报告等,既是下游用户办理监督检验与使用登记的依据,也是鉴定评审现场核查的重点。另据公告,2026 年 12 月 31 日后未办理使用登记的管道不得使用——这更提醒制造端把资料一次做扎实。
二、产品分级:无缝钢管分两级
依据《特种设备生产单位许可目录》注三 与 TSG 07-2019 附件 E 压力管道元件许可参数级别划分:
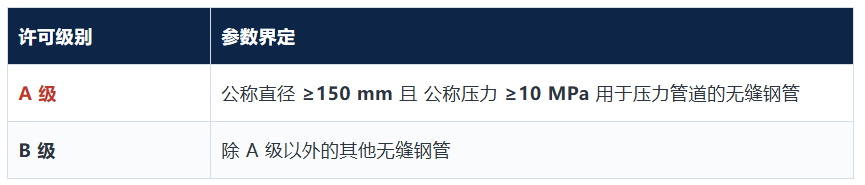
注:同品种 A 级覆盖 B 级,即取得 A 级可覆盖 B 级范围。
一个容易被忽略的边界
无缝钢管(热扩)属于"只需通过型式试验"的压力管道元件范围,不需要取得制造许可证,但应按《压力管道元件型式试验规则》(TSG D7002—2023)完成型式试验。是否需要制造许可,先看产品是不是"热扩"、再看参数是否达到 A 级门槛。是否属于该范围、抽样基数如何确定,以 TSG D7002 产品目录及型式试验机构的确认为准。
无缝钢管按材质/用途执行不同产品标准(如 GB/T 8163、GB 5310、GB 9948、GB 6479、GB/T 14976 等),许可按参数分级、不按材质分。
三、资源条件要求(A 级逐项拆解)
3.1 单位资质与工作场所
- 具有法定资质(独立法人,营业执照经营范围包含压力管道元件制造);
- 具有与制造相适应的厂房,生产环境满足产品制造需要,生产工序及工装设备布置合理,装配、检验等区域要有足够的面积;
- 具有专用材料与零部件保管场地或专用库房及货架,按待验、合格、不合格分区、分批摆放,满足材料防护要求;
- 原材料、成品保管场地满足防护要求;
- 耐压试验场地有安全防护措施;
- 不锈钢等有特殊要求的,应具备相应的专用生产或检验条件(如晶间腐蚀试验条件)。
3.2 人员配置
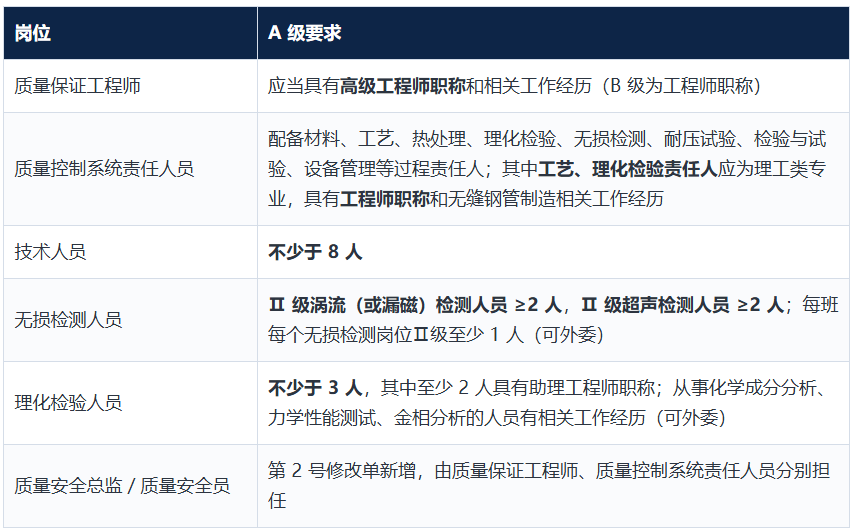
提示:无缝钢管一般无焊接工序,故通常不要求配备焊工(与阀门不同);质量保证工程师不能兼任质量控制系统责任人员;质量控制系统责任人员最多只能担任两个不相关的质量控制系统责任人。
3.3 生产设备与工艺装备
A 级主要生产设备与工艺装备(依据附件 E 与鉴定评审指南):
- 轧管机组(热轧工艺;不制造热轧管可不要求);
- 冷拔机(冷轧机):A 级不少于 2 台,其中至少 1 台拔制力不小于 90 t(不制造冷拔/轧管可不要求);
- 矫直设备;
- 热处理炉(应有计算机控制系统和自动记录装置);
- 喷码设备;
- 加热炉(管坯加热炉,应有温度控制系统,能够进行管坯加热记录);
- 连续式固溶热处理炉(不锈钢无缝钢管用,有效加热长度不小于 10 m);
- 工艺装备:满足产品制造需要的工装夹具、胎模具等。
重要限制:除穿孔工序外,A 级许可制造单位的上述工序均不得分包。由钢厂提供荒管时,可免除穿孔工序及相应设备。不锈钢无缝钢管不得采用电接触加热方式进行固溶热处理。
3.4 检测仪器与试验装置
- 理化检验仪器:化学成分分析装置、万能材料试验机、冲击试验机、硬度试验机,以及能够保存金相照片的金相显微镜;
- 工艺性能试验装置:压扁试验装置、弯曲试验装置(A 级许可应具有);
- 无损检测仪器:自动涡流检测机组或者漏磁检测机组 及 自动超声检测机组(A 级许可应具有);
- 耐压试验装置:钢管专用耐压试验装置(A 级许可和没有无损检测装置的 B 级许可应具有),应当有自动监控、记录功能;
- 不锈钢钢管制造单位应当具备晶间腐蚀试验条件;
所有计量器具的品种、数量、精度应与检验项目相适应,并在检定、校准的有效期内使用。
3.5 可以外委的工作
无损检测(连续生产流水线除外)、理化检验、热处理和材料预处理可以外委;受托单位应当具有相应资质和能力,其人员、检测仪器与设备能力必须满足专项条件中的对应要求。委托单位仍应配备相应的质量控制系统责任人员。
四、质量保证体系要求
制造单位应按 TSG 07-2019 附件 M 建立并有效实施质量保证体系,形成体系文件:质量保证手册、程序文件、作业文件和质量记录、质量计划。
质量保证体系控制要素一般包括:文件和记录控制、合同控制、设计控制、材料与零部件控制、作业(工艺)控制、焊接控制、热处理控制、无损检测控制、理化检验控制、检验与试验控制、生产设备和检验试验装置控制、不合格品(项)控制、质量改进与服务、人员管理、执行特种设备许可制度。
第 2 号修改单新增的体系内容:特种设备质量安全管理制度与机制,包括质量安全管理人员责任制(含《质量安全总监职责》《质量安全员守则》等)、《质量安全风险管控清单》的制修订,日管控、周排查、月调度工作机制,以及质量安全总监、质量安全员的配备、培训、考核制度,并且有效实施。
五、试制产品与型式试验、监督检验
试制造(表 E-1):无缝钢管——一批(相同材料炉号、相同成形工艺、相同热处理制度(炉次)、相同规格的钢管可组成一批;一批不得少于 10 根)。
关键工序必须全过程留痕:热轧(或冷拔)、热处理、无损检测、理化检验、工艺性能检验、耐压试验(可用无损检测代替)。
型式试验:按《压力管道元件型式试验规则》(TSG D7002—2023),由市场监管总局核准的型式试验机构实施。需准备的材料通常包括:型式试验申请表、营业执照、产品标准与技术参数、主要工序的生产设备和检测设备清单等,并提供满足抽样基数要求的样品。
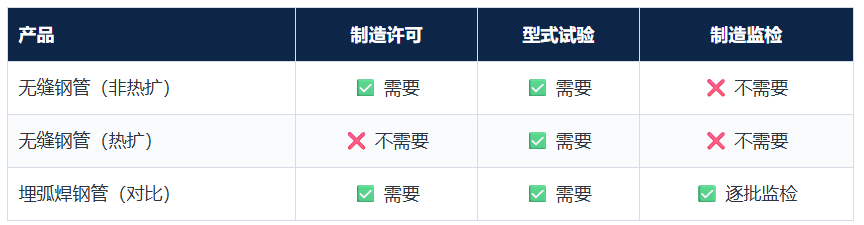
注意:无缝钢管(非热扩)既需要制造许可,也需要型式试验,但不需要制造监督检验(这与埋弧焊钢管不同,后者还需逐批制造监检)。试制造样品与型式试验样机在条件允许时可统筹安排,但抽样基数、覆盖规格最终以型式试验机构按规则确定为准。
六、取证全流程与时限
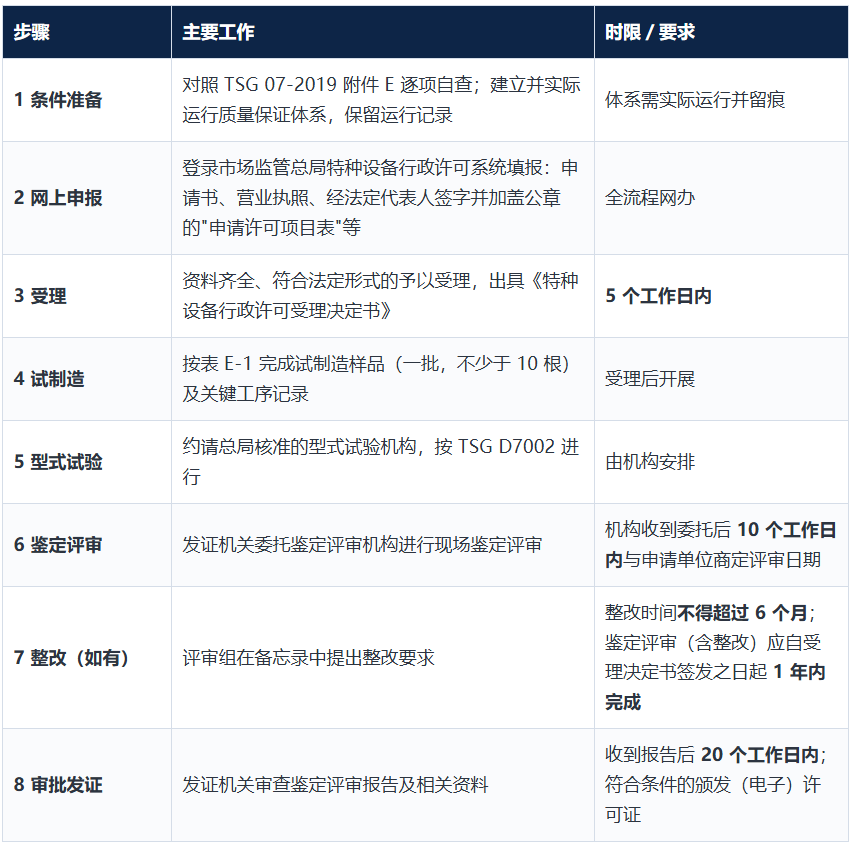
几点补充
许可证有效期为 4 年;变更单位名称、地址等,应在规定时限内向原发证机关提出变更申请;
换证可关注"免鉴定评审换发许可证书"(自我声明承诺换证)路径:在该系统申报环节填写《申请办理特种设备生产单位免鉴定评审换发许可证书声明承诺书》和《主要业绩明细表》;持证周期内的制造业绩需真实可查;
第 1 号修改单明确统一使用市场监管总局行政许可审批系统,颁发电子证书,证书全国范围内使用更便利。
七、五个常见误区
"有厂房有设备就能申请"——资源条件、体系实际运行、试制造三者缺一不可,评审看的是证据链。
把质量保证工程师当"挂名"——A 级要求高级工程师职称,且不能兼任质量控制系统责任人员。
忽略质量安全总监/质量安全员——第 2 号修改单已将其列为体系必备角色,日管控、周排查、月调度的记录要真实留存。
试制样品数量做错——无缝钢管是"一批,且不少于 10 根",并须相同炉号、相同成形工艺、相同热处理制度、相同规格;不是"随便做几根"。
资料"重实物、轻记录"——TSG 31-2025 施行后,技术资料的完整性与可追溯性被进一步强化,关键工序记录一定要与实物对得上。
八、A 级取证自查清单
资质与场所
☐ 独立法人,营业执照经营范围含压力管道元件制造
☐ 厂房面积与工序布置满足制造需要,装配/检验区面积充足
☐ 材料与零部件库房分区(待验/合格/不合格)分批摆放
☐ 成品存放满足防护要求;耐压试验场地有安全防护
☐ 不锈钢等有特殊要求的,具备相应专用生产/检验条件(如晶间腐蚀试验条件)
人员
☐ 质量保证工程师(高级工程师职称)
☐ 材料、工艺、热处理、理化检验、无损检测、耐压试验、检验与试验、设备管理质量控制系统责任人员齐全(工艺、理化检验责任人为理工类专业、工程师职称)
☐ 技术人员 ≥8 人
☐ Ⅱ 级涡流(或漏磁)检测人员 ≥2 人;Ⅱ 级超声检测人员 ≥2 人
☐ 理化检验人员 ≥3 人(其中至少 2 人具助理工程师职称)
☐ 质量安全总监、质量安全员已任命并履职
设备与检测
☐ 轧管机组(热轧)/冷拔机(冷轧)不少于 2 台(其中 1 台拔制力 ≥90 t,冷拔工艺适用)
☐ 矫直设备、热处理炉(带计算机控制与自动记录)、喷码设备、加热炉(带温度控制系统)
☐ 不锈钢用:连续式固溶热处理炉(有效加热长度 ≥10 m)
☐ 理化检验:化学成分分析装置、万能材料试验机、冲击试验机、硬度试验机、金相显微镜(能保存金相照片)
☐ 工艺性能试验:压扁试验装置、弯曲试验装置
☐ 无损检测:自动涡流(或漏磁)检测机组 + 自动超声检测机组
☐ 耐压试验装置(钢管专用,带自动监控记录)
☐ 计量器具全部在检定/校准有效期内
☐ 除穿孔工序外,A 级各工序不得分包(钢厂供荒管时除外)
体系与试制
☐ 质量保证手册、程序文件、作业文件、质量记录、质量计划齐全
☐ 质量保证体系实际运行并留有记录
☐ 《质量安全风险管控清单》+ 日管控/周排查/月调度记录
☐ 试制造:一批不少于 10 根,关键工序记录完整可追溯
☐ 型式试验按 TSG D7002 完成并取得合格报告/证书
视频讲解(挂载位)
政策科普提示
本文依据《特种设备生产和充装单位许可规则》(TSG 07-2019)及其第 1、2 号修改单、《工业管道安全技术规程》(TSG 31-2025)、《压力管道元件型式试验规则》(TSG D7002—2023)等公开资料整理,仅供政策科普与合规参考,不构成对审批结果的承诺。
具体许可条件、申请材料与办理时限,请以市场监管总局最新规定、正式发布的规范文本以及发证机关、鉴定评审机构的实际要求为准;相关规范可在市场监管总局官方网站查询。
办理、换证、增项前,建议先对照本文清单完成一次内部资源条件自查,再通过官方渠道申报。
 微信扫码关注