对准备申请、正在换证或计划增项的金属阀门企业来说,法规依据、人员配置和取证流程都出现了新变化。本文把 A1 级金属阀门的许可条件、最新变化点和取证流程一次梳理清楚,可直接作为企业内部对照自查的底稿。
一、先把法规依据理清楚
1.1 TSG 07-2019 与两个修改单
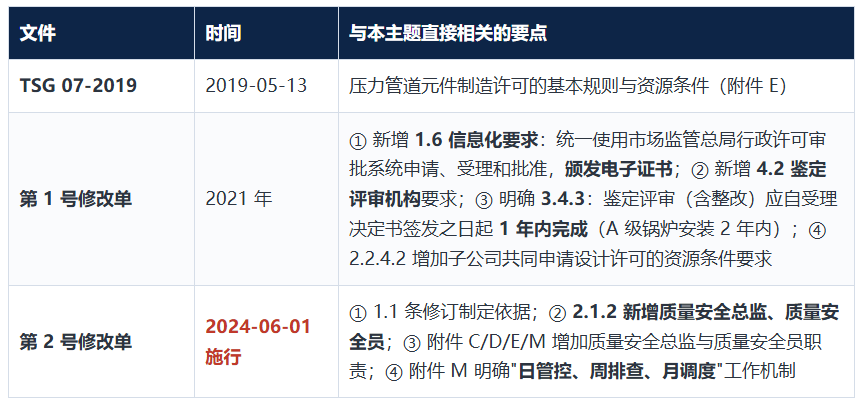
第 2 号修改单里,与阀门制造单位关系最直接的三条:
质量安全总监——制造单位可由质量保证工程师担任(也可按职责分工由多人分别担任),直接对单位主要负责人负责;除履行质量保证工程师职责外,还应当每周至少组织一次质量安全风险隐患排查,组织建立并持续维护特种设备质量安全追溯体系、建立企业公告板制度。
质量安全员——可由相关质量控制系统责任人员担任;应当每日依据本单位《特种设备质量安全风险管控清单》进行检查并记录。
主要负责人(法定代表人/实际控制人)是特种设备安全质量第一责任人,每月至少组织召开一次质量安全调度会议。
一句话理解:体系里多了一组"总监 + 安全员"的日常动作,考核的是留痕——日检查记录、周排查记录、月调度会议纪要,评审时都会看。
1.2 TSG 31-2025《工业管道安全技术规程》
2025 年 9 月 22 日批准发布,2026 年 1 月 1 日起施行;
整合修订并替代原《压力管道安全技术监察规程—工业管道》(TSG D0001—2009)和《压力管道定期检验规则—工业管道》(TSG D7005—2018);
扩大适用范围,新增动力管道、制冷管道、非金属管道、高压管道、机场供油管道专项要求;
完善管道组成件、管道系统和管道支撑件的设计要求;
明确安装环节焊接、热处理、现场制造、无损检测、耐压试验要求;
规范压力管道元件制造以及管道安装、改造和重大修理的监督检验;
加强使用登记、定期检验等使用管理,压实企业主体责任。
对阀门制造企业的实务提示
TSG 31-2025 把"元件制造—安装—监检—使用"串成了闭环。作为元件制造单位,产品技术资料的完整性与可追溯性比以往更关键:材质证明、热处理记录、无损检测报告、耐压试验报告等,既是下游用户办理监督检验与使用登记的依据,也是鉴定评审现场核查的重点。另据公告,2026 年 12 月 31 日后未办理使用登记的管道不得使用,对资质齐全但技术资料缺失的,给出了由使用单位补齐或替代的方案——这更提醒制造端把资料一次做扎实。
二、产品分级:金属阀门分三级
依据 TSG 07-2019 附件 E 压力管道元件许可参数级别划分:
一个容易被忽略的边界
金属阀门纳入制造许可管理的门槛是"公称压力大于 4.0 MPa"。公称压力小于或者等于 4.0 MPa 的金属阀门,属于"只需通过型式试验"的压力管道元件范围,不需要取得制造许可证,但应按《压力管道元件型式试验规则》(TSG D7002—2023)完成型式试验。是否属于该范围、抽样基数如何确定,以 TSG D7002 产品目录及型式试验机构的确认为准。
金属阀门包含的品种:闸阀、截止阀、节流阀、止回阀、球阀、蝶阀、隔膜阀、旋塞阀、柱塞阀、减压阀(自力式)、调节阀(控制阀)、电磁阀、井口装置用阀门、排污阀、盘阀等。
三、资源条件要求(A1 级逐项拆解)
3.1 单位资质与工作场所
具有法定资质(独立法人,营业执照经营范围包含压力管道元件制造);
具有与制造相适应的厂房,生产环境满足产品制造需要,生产工序及工装设备布置合理,装配、检验等区域要有足够的面积;
具有专用材料与零部件保管场地或专用库房及货架,按待验、合格、不合格分区、分批摆放,满足材料防护要求;
焊接材料保管场地满足存放温度、湿度要求;成品存放场地满足成品防护要求;
耐压试验场地有安全防护措施;
产品涉及射线检测的,具有满足防护要求和产品需要的射线检测场地;
涉及禁油、禁脂类阀门制造的单位,应当有专门的防污染生产制造区域和车间。
3.2 人员配置
岗位 A1 级要求
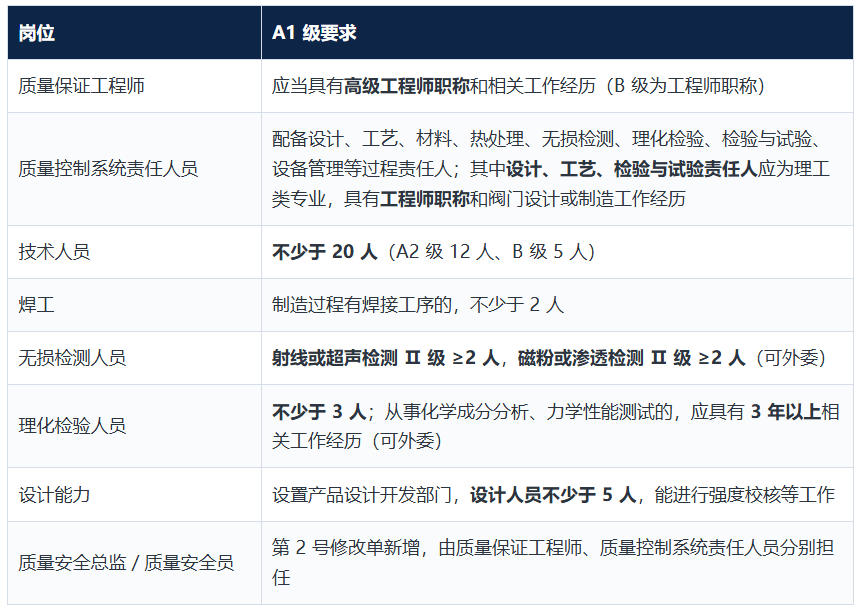
提示:质量保证工程师不能兼任质量控制系统责任人员;质量控制系统责任人员最多只能担任两个不相关的质量控制系统责任人。
3.3 生产设备(表 E-4,A1 级)
制造能力总要求:具备密封面堆焊和加工、配管焊接、阀体/阀盖/闸板/阀芯的机械加工(阀杆和球体的机械加工除外)、装配、阀门整机产品的检验和试验能力。
A1 级主要生产设备:
加工中心(带刀库和自动换刀装置)1 台;
回转直径 1600 mm 的数控立车 1 台;
数控机床 5 台;
满足产品加工需要的材料下料切割和各类机械加工设备;
满足产品密封面合金材料自动堆焊的设备(适用平面和圆锥形状零件),并有密封面堆焊的焊前预热和焊后加热保温及热处理设备;
满足产品其他焊接需要的焊接设备。
工艺装备:满足产品制造需要的工装夹具、胎模具、密封面堆焊和其他零件焊接用的转胎工装等。
涉及禁油、禁脂阀门制造的单位,还应具备脱脂清洗能力;A2 级另需具备深冷处理能力(低温保温槽)。
3.4 检测仪器与试验装置
理化检验装置(表 E-5,A1 级):光谱定量分析仪、光谱定性分析仪、材料拉伸试验机、冲击试验机;硬度计 2 台(台式 1 台、便携式 1 台,测 HB、HRC)。
耐压试验装置(表 E-6,A1 级):
公称压力 PN150、公称直径 DN300 的阀门压力试验装置;
压力试验装置数量 4 套;
阀门整机压力试验用的高压气密性试验装置 2 套。
无损检测:A1 级应具有 2 台超声检测仪或者 1 台射线检测装置。
所有计量器具的品种、数量、精度应与检验项目相适应,并在检定、校准的有效期内使用。
3.5 可以外委的工作
无损检测(连续生产流水线除外)、理化检验、热处理和材料预处理可以外委;受托单位应当具有相应资质和能力,其人员、检测仪器与设备能力必须满足专项条件中的对应要求。委托单位仍应配备相应的质量控制系统责任人员。
四、质量保证体系要求
制造单位应按 TSG 07-2019 附件 M 建立并有效实施质量保证体系,形成体系文件:质量保证手册、程序文件、作业文件和质量记录、质量计划。
质量保证体系控制要素一般包括:文件和记录控制、合同控制、设计控制、材料与零部件控制、作业(工艺)控制、焊接控制、热处理控制、无损检测控制、理化检验控制、检验与试验控制、生产设备和检验试验装置控制、不合格品(项)控制、质量改进与服务、人员管理、执行特种设备许可制度。
第 2 号修改单新增的体系内容:特种设备质量安全管理制度与机制,包括质量安全管理人员责任制(含《质量安全总监职责》《质量安全员守则》等)、《质量安全风险管控清单》的制修订,日管控、周排查、月调度工作机制,以及质量安全总监、质量安全员的配备、培训、考核制度,并且有效实施。
五、试制产品与型式试验
试制造(表 E-1):金属阀门——每种结构型式的阀门各 2 只。
关键工序必须全过程留痕:材料(零部件)进货检验、焊接(需要时)、热处理、无损检测、装配、耐压试验。
型式试验:按《压力管道元件型式试验规则》(TSG D7002—2023),由市场监管总局核准的型式试验机构实施。需准备的材料通常包括:型式试验申请表、营业执照、样机全套图纸、主要承压件计算书、承压部件原材料质量证明、样机合格证书、主要工序作业指导书与工艺规程、检验与试验规程、主要生产设备与检测设备清单等,并提供满足最小抽样基数要求的样机。
注意:试制造样品与型式试验样机在条件允许时可以统筹安排,但抽样基数、覆盖规格最终以型式试验机构按规则确定为准。
六、取证全流程与时限
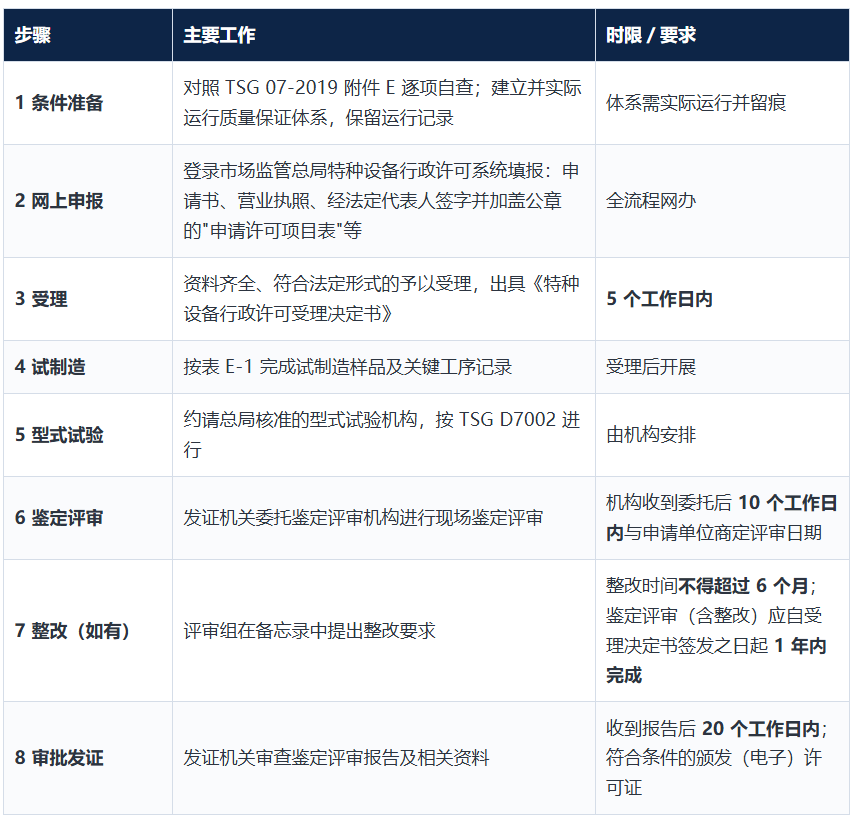
许可证有效期为 4 年;
变更单位名称、地址等,应在规定时限内向原发证机关提出变更申请;
换证可关注"免鉴定评审换发许可证书"(自我声明承诺换证)路径:在该系统申报环节填写《申请办理特种设备生产单位免鉴定评审换发许可证书声明承诺书》和《主要业绩明细表》;持证周期内的制造业绩需真实可查;
第 1 号修改单明确统一使用市场监管总局行政许可审批系统,颁发电子证书,证书全国范围内使用更便利。
七、五个常见误区
"有厂房有设备就能申请"——资源条件、体系实际运行、试制造三者缺一不可,评审看的是证据链。
把质量保证工程师当"挂名"——A1 级要求高级工程师职称,且不能兼任质量控制系统责任人员。
忽略质量安全总监/质量安全员——第 2 号修改单已将其列为体系必备角色,日管控、周排查、月调度的记录要真实留存。
试制样品数量做错——金属阀门是"每种结构型式各 2 只",不是"总共 2 只";结构型式越多,样品越多。
资料"重实物、轻记录"——TSG 31-2025 施行后,技术资料的完整性与可追溯性被进一步强化,关键工序记录一定要与实物对得上。
八、A1 级取证自查清单
资质与场所
☐ 独立法人,营业执照经营范围含压力管道元件制造
☐ 厂房面积与工序布置满足制造需要,装配/检验区面积充足
☐ 材料与零部件库房分区(待验/合格/不合格)分批摆放
☐ 焊材库温湿度受控;成品存放满足防护要求
☐ 耐压试验场地有安全防护;涉射线检测有合格检测场地
☐ 涉禁油、禁脂产品的,设有专门防污染生产区域和车间
人员
☐ 质量保证工程师(高级工程师职称)
☐ 设计、工艺、材料、热处理、无损检测、理化检验、检验与试验、设备管理质量控制系统责任人员齐全
☐ 技术人员 ≥20 人
☐ 持证焊工 ≥2 人(有焊接工序时)
☐ RT/UT Ⅱ 级 ≥2 人;MT/PT Ⅱ 级 ≥2 人
☐ 理化检验人员 ≥3 人(含 3 年以上经历的成分分析、力学性能人员)
☐ 产品设计开发部门,设计人员 ≥5 人
☐ 质量安全总监、质量安全员已任命并履职
设备与检测
☐ 加工中心 1 台、回转直径 1600 mm 数控立车 1 台、数控机床 5 台
☐ 密封面自动堆焊设备(含焊前预热、焊后保温及热处理)
☐ 理化检验装置:光谱定量/定性分析仪、拉伸试验机、冲击试验机、硬度计 2 台
☐ 耐压装置:PN150/DN300 阀门压力试验装置、压力试验装置 4 套、高压气密性试验装置 2 套
☐ 无损检测:超声检测仪 2 台或射线检测装置 1 台
☐ 计量器具全部在检定/校准有效期内
体系与试制
☐ 质量保证手册、程序文件、作业文件、质量记录、质量计划齐全
☐ 质量保证体系实际运行并留有记录
☐ 《质量安全风险管控清单》+ 日管控/周排查/月调度记录
☐ 试制造:每种结构型式阀门各 2 只,六道关键工序记录完整可追溯
☐ 型式试验按 TSG D7002 完成并取得合格报告/证书
视频讲解
政策科普提示
本文依据《特种设备生产和充装单位许可规则》(TSG 07-2019)及其第 1、2 号修改单、《工业管道安全技术规程》(TSG 31-2025)、《压力管道元件型式试验规则》(TSG D7002—2023)等公开资料整理,仅供政策科普与合规参考,不构成对审批结果的承诺。
具体许可条件、申请材料与办理时限,请以市场监管总局最新规定、正式发布的规范文本以及发证机关、鉴定评审机构的实际要求为准;相关规范可在市场监管总局官方网站查询。
办理、换证、增项前,建议先对照本文清单完成一次内部资源条件自查,再通过官方渠道申报。
 微信扫码关注